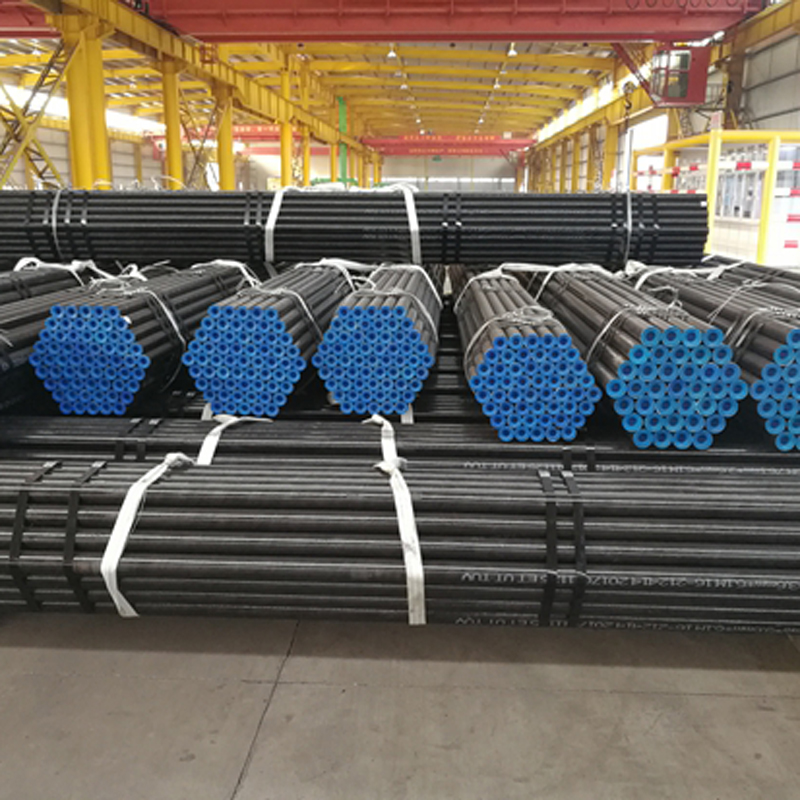
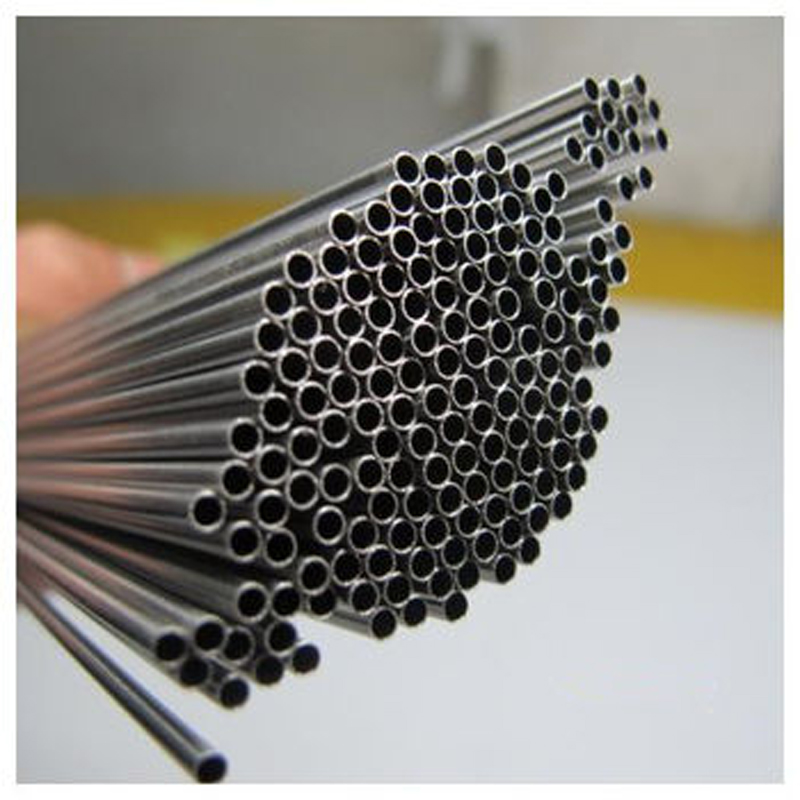
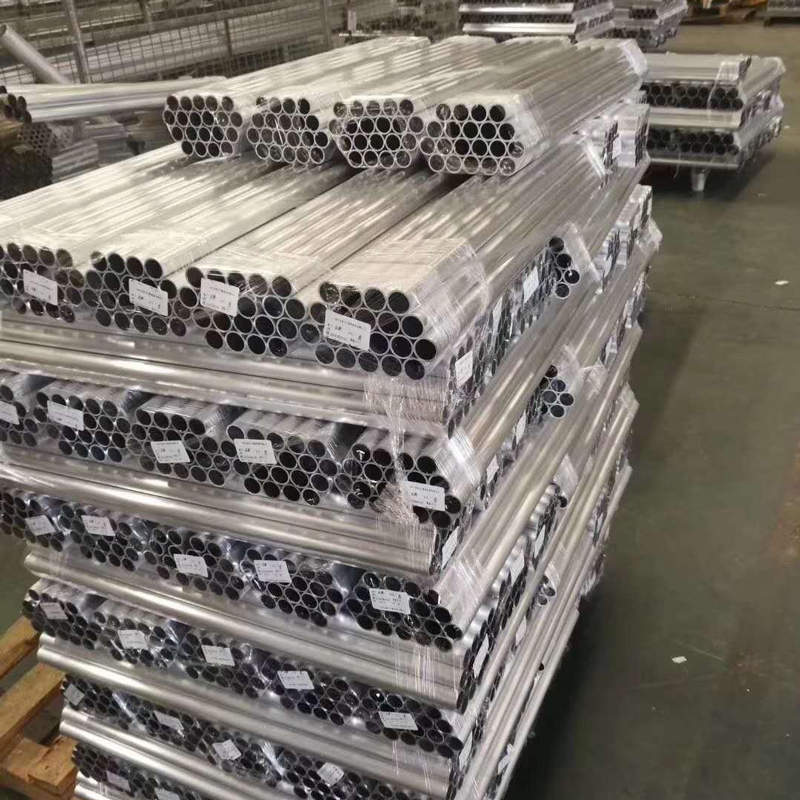
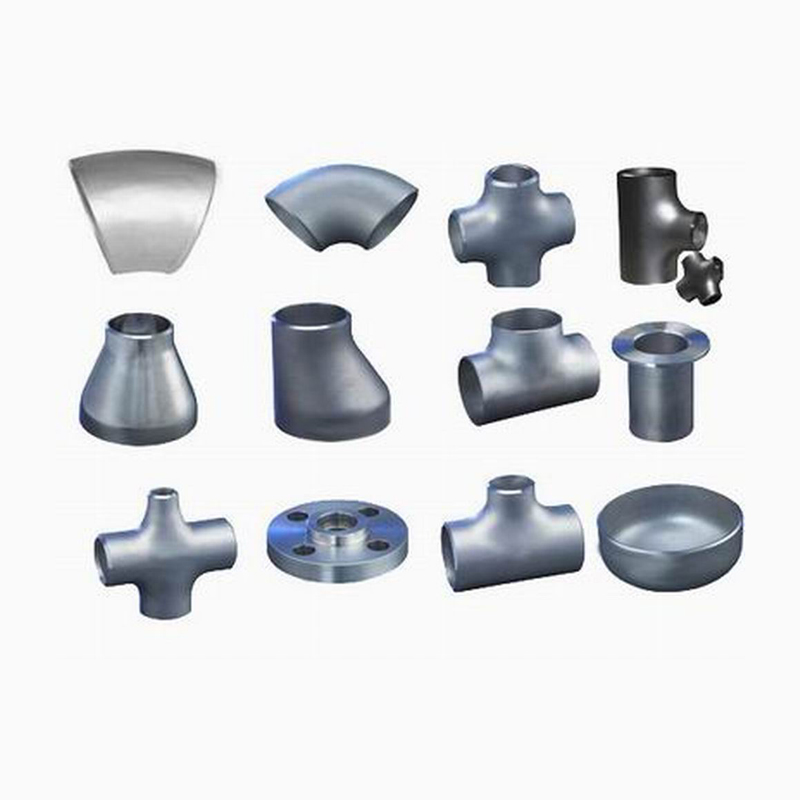
Brezšivne cevi iz nerjavečega jekla 304, 310S, 316L
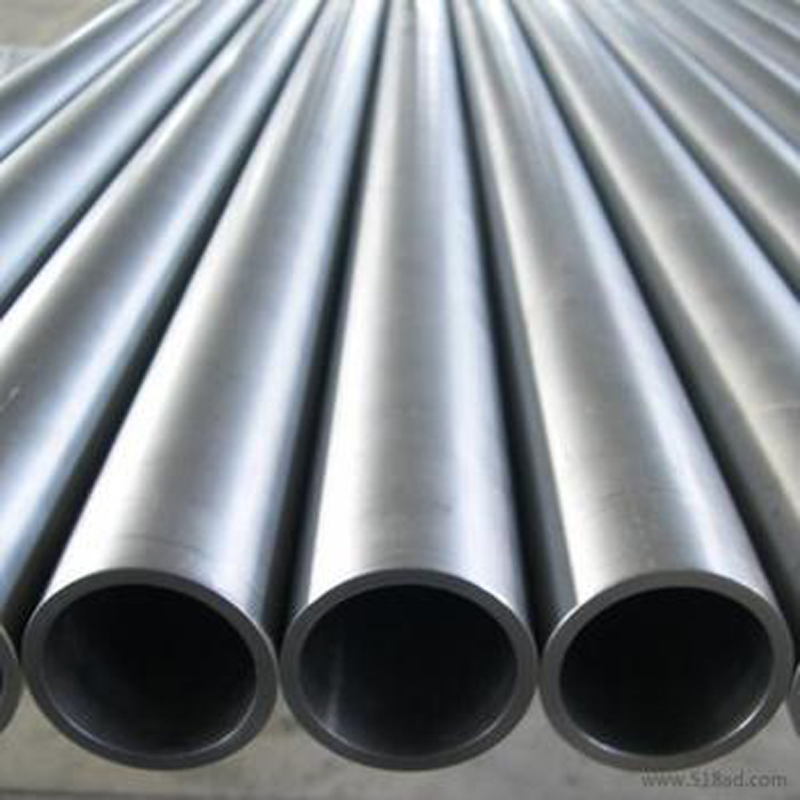
Postopek izdelave brezšivnih cevi iz nerjavečega jekla
1. Vroče valjanje (ekstrudirane brezšivne jeklene cevi): ogrevanje okroglih cevi, perforacija, trivaljno nagnjeno valjanje, neprekinjeno valjanje ali ekstrudirana cev s premerom (ali zmanjšanjem premera), hlajenje, ravnanje, hidrostatični preskus (ali preskus z napakami), oznaka za skladiščenje
2. Hladno vlečena (valjana) brezšivna jeklena cev: okrogla cevna gredica segreva perforirano glavo, žari se v kislini, opere in prevleče z oljem (bakrenje), večkanalna hladno vlečena (hladno valjana) cevna gredica se toplotno obdela in ravna, hidravlični preskus (odkrivanje napak) pa se označi v skladišču.
Glede na različne proizvodne metode jih lahko razdelimo na vroče valjane cevi, hladno valjane cevi, hladno vlečene cevi, ekstrudirane cevi itd.
1.1 Vroče valjane brezšivne cevi iz nerjavečega jekla se običajno proizvajajo na avtomatski valjalni enoti. Polni surovec cevi se preveri in očisti površinskih napak, razreže na zahtevano dolžino, centrira se na perforirano končno površino surovca cevi, nato pa se pošlje v grelno peč za segrevanje, kjer se perforira na prebijaču. V perforaciji, ki se nenehno vrti in premika naprej, pod vplivom valja in glave cev postopoma tvori votlino, imenovano volnena cev. Nato se pod vplivom valjarne cevi nadaljnje valjanje pošlje v avtomatski valjar za cevi. Na koncu se celotna debelina stene celotnega stroja, premer stroja, izpolni v skladu s specifikacijami. To je napredna metoda za proizvodnjo vroče valjanih brezšivnih jeklenih cevi z neprekinjenim valjanjem.
1.2. Za pridobitev manjšega in boljšega kakovostnega brezšivnega cevi je treba uporabiti metodo hladnega valjanja, hladnega vlečenja ali kombinacijo dveh metod. Hladno valjanje se običajno izvaja na dvovaljnem valjarju, jeklena cev pa se valja v obročasti luknji, ki jo sestavljajo okrogli utor s spremenljivim prerezom in fiksni stožčasti vrh. Hladno vlečenje se običajno izvaja na enoverižnem ali dvoverižnem stroju za hladno vlečenje od 0,5 do 100 T.
1.3. Pri ekstruzijski metodi se segreti surovec cevi vstavi v zaprt ekstruzijski valj, perforirajoča in ekstruzijska palica pa se premikata skupaj, tako da se ekstrudirani deli iztisnejo iz manjše odprtine kalupa. S to metodo je mogoče izdelati jeklene cevi majhnega premera.
Podrobnosti o izdelku
| Vrsta jekla: | 304, 304L, 309S, 310S, 316, 316L, 317, 317L, 321, 347, 347H, 304N, 316L, 316N, 201, 202, S32205 |
| Standardno: | ASME/ASTM/DIN/EN/JIS |
| Specifikacija: | Zunanji premer 10~508 mm |
| Teža: | 1,0-30 mm ali po posebni zahtevi stranke |
| Dolžina: | 2-20 metrov ali po posebni zahtevi stranke |
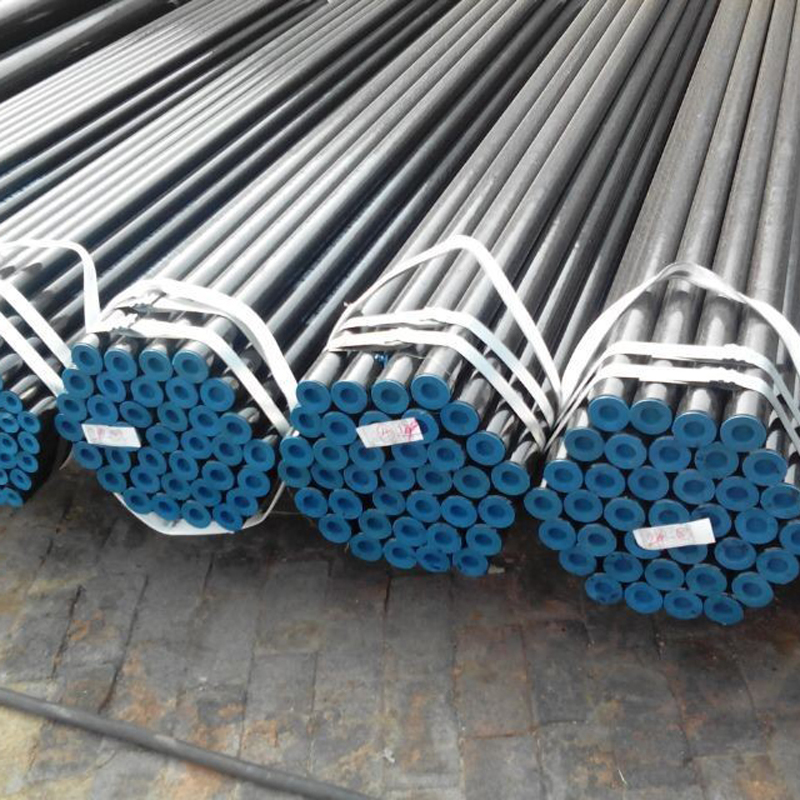
| Paket: | Izvozni standardni paket |
| Vrste cevi: | Brezšivne jeklene cevi iz nerjavečega jekla, kotlovske cevi, precizne cevi, mehanske cevi, cilindrične cevi, cevovodne cevi itd. |
| Mlin MTC: | Dobavljeno pred odpremo |
| Pregled: | Sprejemljiv je pregled tretje osebe, SGS, BV, TUV |
| Montažna vrata: | Katero koli pristanišče na Kitajskem |
| Trgovski izraz: | FOB, CIF, CFR, EXW itd. |
| Cena: | TT ali LC na vpogled |
| Naše storitve: | Prilagodimo lahko glede na zahteve ali risbe stranke, embalažo pa glede na zahtevo stranke. |
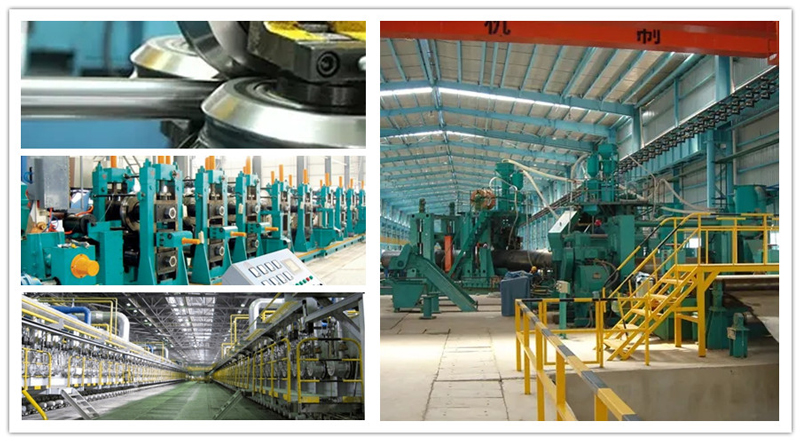
Tovarniška razstava